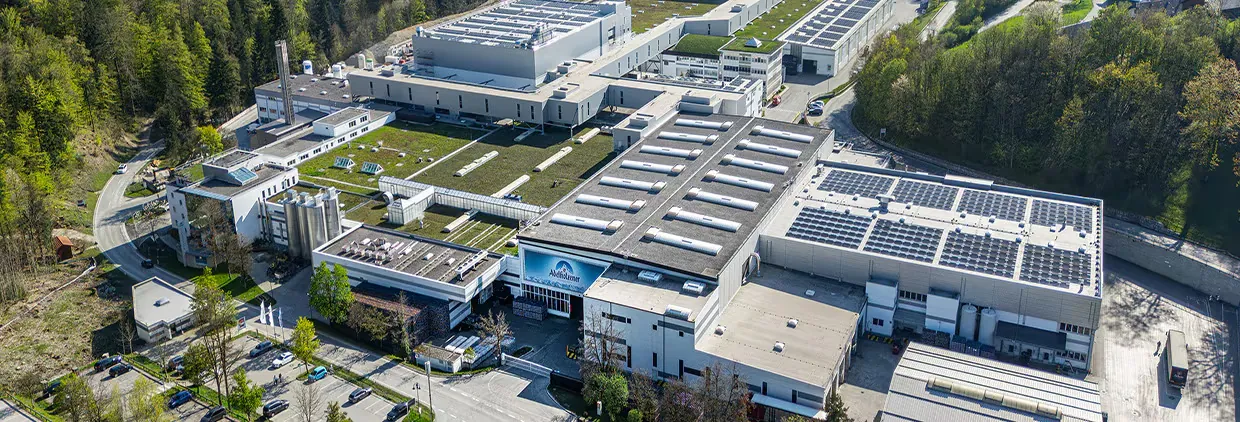
矿泉水生产商 Adelholzener Alpenquellen 通过安装一条全新的干法无菌灌装线,从容应对两大挑战:节约用水,同时满足日益增长的便携饮品需求。
凭借这条最新生产线,Adelholzener Alpenquellen 引入了一项全新的生产技术。
一次性 PET 瓶在 Adelholzener 的产品组合中所占比例相对较小,但定位十分精准。例如,“Active O2”品牌的软饮料以额外添加的氧气取代二氧化碳,仅采用配有运动瓶盖的轻量一次性容器包装。
较为传统的一端是 0.75 升可回收玻璃瓶,其独特的浮雕山脉图案向 Adelholzener 矿泉水的发源地——巴伐利亚阿尔卑斯山致敬。
该公司还以可回收 PET 容器供应其矿泉水和软饮料。企业传讯部的 Manuela Schreiner 解释说,采用多样化包装是经过深思熟虑的战略决定:“我们不想替购买我们产品的人做决定。我们希望他们能够自由选择,以最符合自己喜好、生活方式或特定场合的包装来享用饮品。”
这种做法带来的物流要求,远不及其所带来的好处:它使这家矿泉水生产商能够灵活应对消费者的行为模式,包括日益增长的便携饮品需求。
Schreiner 解释说:“得益于全国性的回收系统,以及目前约 98% 的回收率,消费者可以毫无负担地选择方便的一次性 PET 瓶。”
“尤其在便携饮品市场,轻巧易拿的容器是合适之选,因为它们配有可单手开合的便捷饮用瓶盖。”
着眼未来扩张的规划
便携饮品市场蓬勃发展,现有产能已不足以满足需求。早在 20 年前,公司就已为这次扩建奠定基础,为可能新增的生产线预留了空间。
负责 Adelholzener 一次性 PET 生产线的部门主管 Johann Niedl 解释说:“早在我们规划上一条由 Krones 安装、于 2006 年投产的一次性 PET 生产线时,就已经为第二条生产线预留了额外空间。”
2024 年中,时机终于成熟:必须尽快建成一条新生产线。
Niedl 说:“2006 年时,我们的规划是以每小时 25,000 瓶的生产线为基础。但到了 2024 年,这样的产量已经不够。因此我们必须修改原有计划,把生产线速度提高到每小时 36,000 瓶。”
但有一个挑战:可用空间并没有改变。团队必须设法把新生产线安置在原本为规模小得多的方案而预留的空间内。
由于过去 20 年来技术已有长足进步,Krones 提出了另一种方案:Contipure Bloc P。与 Adelholzener 现有湿法无菌生产线所采用的工艺不同,该系统不是对吹塑后的瓶子进行灭菌,而是对瓶坯进行灭菌。
这一步骤在位于红外加热炉与吹瓶模块之间的紧凑单元中完成,占用空间远小于湿法无菌系统所用的洗瓶机。
Contipure Bloc P 专为将敏感饮品超洁净灌装入 PET 容器而开发。该系统把瓶坯灭菌、拉伸吹塑、无菌灌装、瓶盖灭菌及封盖等工序整合于一个紧凑的整体单元中。瓶坯与瓶盖均以气态过氧化氢(H2O2)处理,几乎不会在容器材料上留下残留,同时确保微生物安全。
名称中的“P”代表“Performance(性能)”,因为该设备可连续不间断运行长达 120 小时,且只需 90 分钟的灭菌停机即可开始下一轮生产。它还可选配自动化套件,进一步提高设备可用率;该套件能在 20 分钟内完成整个设备的规格转换,包括清空及重新启动机器。
寸土必争
这是否意味着空间问题已经解决?Niedl 说:“理论上是的。但一开始我们也有疑虑,不确定在实际操作中是否真的能如此顺利。”
为消除疑虑,团队为整条生产线(包括平台及周边设备)制作了逼真的 3D 布局。Niedl 说:“Krones 团队做得非常细致,从不同角度多次扫描我们的厂房。”
“在审核完最终方案后,我们确信这条生产线一定能放进现有空间。”
2024 年 2 月,在 Adelholzener 启动项目不到七个月后,公司向 Krones 下了订单。
Niedl 说:“厂内安装工作于 2025 年 1 月 7 日开始,第一批可销售产品于 4 月 15 日下线。”在高峰期,约有 95 名来自不同专业领域的人员在现场工作,并协调了约 100 车次的运输。
鉴于现场空间有限,精确的工序规划至关重要。新生产线与现有一次性 PET 生产线之间几乎只有一臂之隔,而且安装一条线时不能影响另一条线的运行。Niedl 补充说:“那条线当时满负荷运转,我们绝对承受不起任何停机。”
在严峻条件下完成项目
在整个安装期间,湿法无菌生产线一直保持三班制运行,而且期间没有发生任何一起工伤事故。
安装期与调试及验证阶段无缝衔接。由于 Adelholzener 的饮品组合十分丰富,验证阶段一直持续到 2025 年 10 月中旬。一方面,这条生产线可将静止水和含气矿泉水灌装入 0.5 升及 1.0 升的瓶中;另一方面,公司也希望保留在需要时灌装果汁汽水及含糖饮料的选项。
虽然要把新生产线安置在仅 1,200 平方米的面积外加一个钢平台上颇为棘手,但紧凑的布局在日常运营中证明了其优势。Niedl 说:“走动距离大大减少,几乎在任何位置都能看清整条生产线的状况,所以操作员都乐于操作它。”
“我们的员工熟悉这项技术。另一条一次性容器生产线就紧挨着新线。不用说,这带来了协同效应,尤其是在后段,两条线上有些机器是完全相同的型号。”
有针对性地熟悉新技术
对于过去只操作过湿法无菌技术的员工来说,掌握干法无菌技术是一项大得多的挑战。Niedl 说:“Contipure 技术对我们来说是全新的领域,和我们以往熟悉的完全不同。”
因此,Adelholzener 团队在新生产线启动之前很早就开始熟悉这项新技术。
生产人员参与了部分调试阶段,Krones 学院的讲师团队也直接在新机器上对他们进行培训。
回顾整个项目,这位一次性 PET 部门主管毫不怀疑:引进干法无菌技术绝对是正确的决定,因为新生产线优势众多,尤其是在对 Adelholzener 至关重要的一个方面——资源节约。
公司注重可持续发展,并持续分析所有生产线的能耗数据。Niedl 强调:“我们密切关注能耗,并尽可能优化流程。”
降低能耗与用水
应 Adelholzener 的要求专门开发的节能型收缩隧道,如今已成为 Krones 的标准产品,使新生产线的整体能耗比现有湿法无菌生产线低 22%。
在处理 0.5 升瓶时,节能幅度甚至超过 40%。Niedl 说:“我们欣赏与 Krones 合作的一点,是他们乐于讨论并落实新想法。”
工艺用水的减少也十分显著。Niedl 解释说:“旧生产线每小时用水 6.7 立方米,新生产线只需 0.2 立方米。仅仅通过改用另一种灭菌介质——以过氧化氢取代过氧乙酸,我们每小时就节省了超过 6 立方米的水。”
借助机器人提升灵活性
在生产线后段,Adelholzener 大多沿用现有一次性容器生产线中经过验证的技术,唯一的例外是:除了两台 Variopac Pro 包装机和一台 Modulpal Pro 1A 码垛机外,还安装了一台 Robobox T-GS。这是一套用于包装分组的机器人系统,以目前的包装组合来说,其实并非必需。
这一决定体现了公司为未来包装需求保持灵活性的意图。Niedl 解释说:“Robobox 使我们能够迅速实施包装组合的任何未来变化。这样我们就能长期保持灵活,并在需要时应对不断变化的市场需求。”